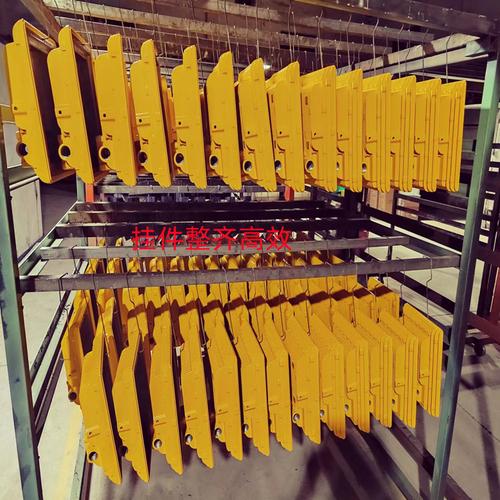
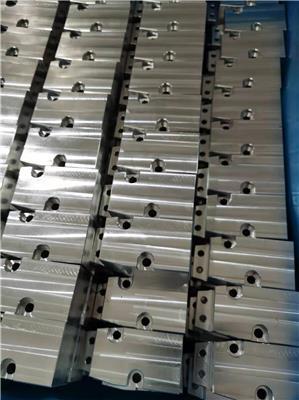
工业五金产品风管接头喷淋网带式除油清洗烘干线 五金加工的高效清洁解决方案
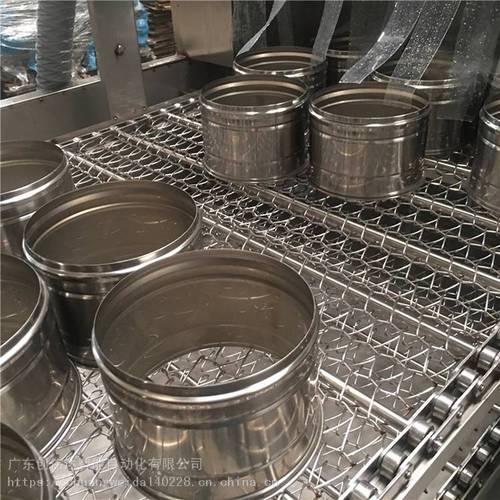
在五金加工行业中,风管接头作为通风、除尘及空调系统的重要连接部件,其表面清洁度直接影响后续焊接、涂装或装配质量。传统的浸泡清洗或 manually 操作方式效率低、一致性差,已难以满足批量生产需求。而喷淋网带式除油清洗烘干线凭借连续作业、多阶段处理和自动化控制等优势,成为工业五金产品风管接头清洁的理想选择。\n\n一、工艺背景与需求分析\n风管接头通常由碳钢、不锈钢或镀锌板经冲压、焊接制成,加工过程中会残留冲压油、拉伸油、铁屑及灰尘。这些污染物若不清除,会导致焊缝气孔、涂层脱落或系统运行时释放有害物质。因此,清洗线需完成以下目标:\n- 彻底去除油污和颗粒物;\n- 具备漂洗与防锈能力;\n- 快速烘干,避免水渍腐蚀;\n- 适应不同规格风管接头的连续通过。\n\n二、网带式喷淋除油清洗烘干线的工作原理\n该生产线以金属网带作为传输载体,风管接头平放或使用专用夹具固定,依次通过以下功能段:\n1. 进料段:人工或机械手将工件放置于网带上,网带速度可调(通常0.5~3 m/min)。\n2. 预喷淋段:高压喷淋清水或低浓度清洗液,去除大颗粒杂质和部分浮油。\n3. 主除油段:采用加热的中性除油剂或碱性清洗液(温度40~70℃),通过上下多排喷嘴对工件进行喷淋冲刷,喷淋压力0.2~0.5 MPa,有效剥离油膜。\n4. 漂洗段一:使用温水(50~60℃)进行第一次漂洗,稀释残留清洗液。\n5. 漂洗段二:使用常温或加热的清水进行第二次漂洗,确保表面无清洗剂残留。可加入少量防锈剂,为后续烘干做准备。\n6. 吹水段:压缩空气风刀或高速风机吹落工件表面大部分积水。\n7. 烘干段:采用热风循环烘干(温度80~140℃,可调),通过高效过滤和循环风道,快速蒸发残余水分。烘干时间根据工件复杂程度设定,一般3~10分钟。\n8. 出料段:干燥后的工件经冷却区降温后,由网带送至下一工序或收集台。\n\n三、关键技术特点\n- 连续式生产:网带传输实现不间断清洗,可与冲压、焊接设备对接,提高整体产能。\n- 多级喷淋与过滤:各喷淋段配有独立液槽、循环泵和过滤器,清洗液可重复使用,降低水耗和药剂成本。\n- 温度与压力控制:PLC+触摸屏控制,实时显示和调节温度、喷淋压力及网带速度,确保清洗一致性。\n- 防锈与环保:漂洗段可添加环保防锈剂;废水经油水分离和沉淀处理后可达标排放。\n- 适应性强:通过更换夹具或调整喷嘴角度,可兼容不同尺寸的风管接头(如法兰、变径管、弯头等)。\n\n四、应用优势\n1. 清洁度高:多角度喷淋可深入风管接头的凹槽、焊缝,除油率≥98%,颗粒残留≤5 mg/m²。\n2. 节省人力:一条线仅需1~2人操作,相比手工清洗减少60%以上人工。\n3. 节能降耗:热风循环和清洗液回收设计,综合能耗比单机清洗降低20%~30%。\n4. 提升质量:烘干后表面无水渍、无锈斑,直接满足喷涂或焊接要求,降低返工率。\n\n五、选型与使用注意事项\n- 根据风管接头最大尺寸和产能确定网带宽度(常见400~1200 mm)和长度(按工艺段数量确定)。\n- 清洗液应选择对碳钢、不锈钢和镀锌板均适用的中性或弱碱性配方,避免腐蚀。\n- 定期清理喷嘴、过滤网和液槽浮油,保持喷淋效果。\n- 烘干段需设排湿口,防止湿气回流影响干燥效率。\n\n六、\n随着五金加工向自动化、清洁化方向发展,喷淋网带式除油清洗烘干线为风管接头等零件提供了高效、稳定的除油清洗解决方案。它不仅解决了油污带来的质量隐患,还通过连续生产和资源回收降低了综合成本,是金属制品企业升级清洗工艺的优先选项。
如若转载,请注明出处:http://www.szdqsw.com/product/40.html
更新时间:2026-10-20 19:57:04